Jak automatycznie podawać części o różnych kształtach?
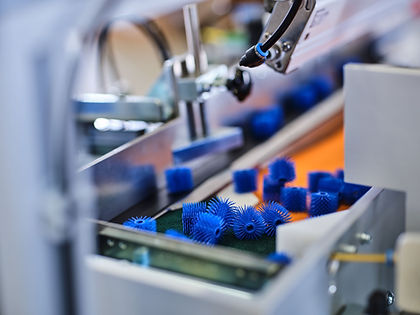
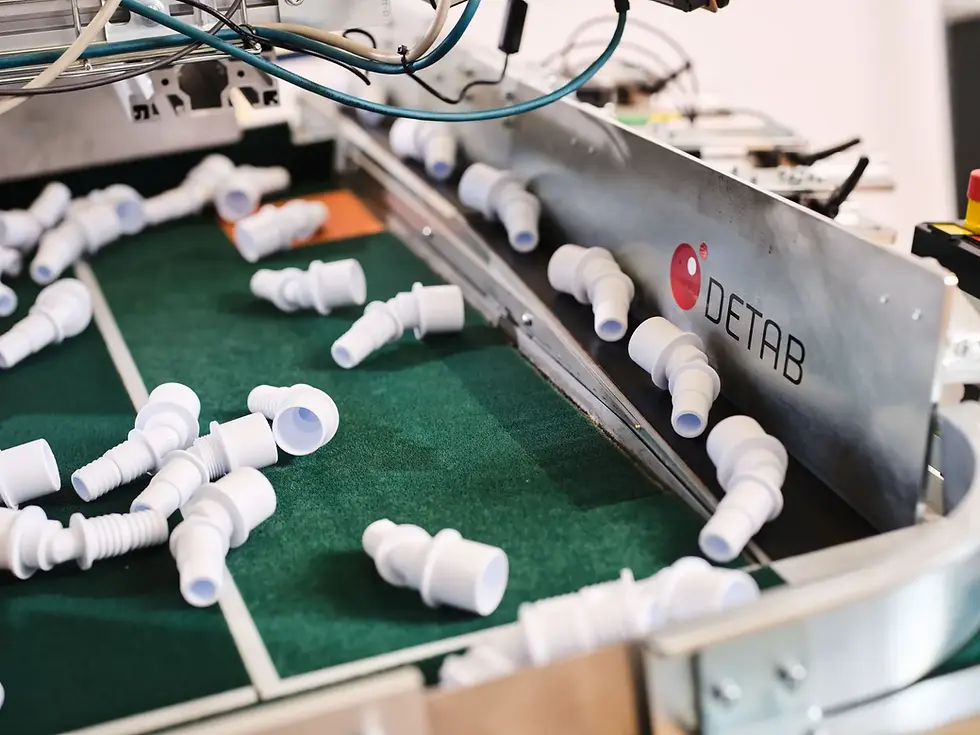
Automatyczne podawanie części o różnych kształtach jest trudniejsze niż transport identycznych produktów po przenośniku. Elementy mogą nachodzić na siebie, łączyć się, obracać w przypadkowym kierunku albo blokować w prowadnicach. Problem rośnie, gdy jedna linia obsługuje wiele indeksów, krótkie serie i częste zmiany produkcji.
Rozwiązaniem może być elastyczny podajnik części, który rozdziela produkty, ustawia odpowiedni rytm ich podawania i współpracuje z systemem wizyjnym, liczeniem, robotem lub maszyną pakującą. Warunkiem skutecznego wdrożenia jest jednak sprawdzenie rozwiązania na rzeczywistych komponentach. Sam wymiar części nie wystarcza do oceny, czy będzie ona prawidłowo podawana.
Dlaczego automatyczne podawanie części bywa trudne?
Drobne komponenty rzadko zachowują się podczas podawania dokładnie tak, jak wynikałoby to z ich wymiarów katalogowych. Śruby mogą zahaczać o siebie gwintami, podkładki układać się warstwami, uszczelki sklejać, a lekkie elementy z tworzywa reagować na ładunki elektrostatyczne.
Na stabilność procesu wpływają między innymi:
kształt produktu,
wymiary i tolerancje wykonania,
masa pojedynczego elementu,
położenie środka ciężkości,
rodzaj powierzchni,
ostre lub wystające fragmenty,
tendencja do łączenia się części,
podatność na uszkodzenia,
zabrudzenia i pozostałości technologiczne,
liczba produktów podawanych w jednej partii.
Dwa elementy o podobnej długości i szerokości mogą wymagać zupełnie innego sposobu podawania. Dlatego automatyzacji nie należy zaczynać od wyboru urządzenia wyłącznie na podstawie tabeli wymiarów.
Kiedy warto zautomatyzować podawanie części?
Automatyczne podawanie warto rozważyć, gdy operatorzy przez znaczną część zmiany wykonują powtarzalne czynności:
pobierają elementy z pojemnika,
rozdzielają splątane części,
układają je w określonej pozycji,
liczą właściwą liczbę sztuk,
tworzą powtarzalne zestawy,
wkładają produkty do worka albo tacki,
odrzucają niewłaściwe komponenty.
Najważniejszym sygnałem nie zawsze jest bardzo wysoki wolumen. Elastyczny podajnik może być uzasadniony również przy krótszych seriach, jeżeli firma obsługuje wiele produktów, często zmienia indeksy albo ma trudności ze znalezieniem pracowników do monotonnych czynności.
Automatyzacja ma szczególne znaczenie w branżach wykorzystujących dużą liczbę drobnych komponentów, takich jak:
automotive,
elektronika i elektrotechnika,
produkcja elementów złącznych,
hydraulika i pneumatyka,
wyposażenie meblowe,
zestawy montażowe,
części zamienne,
konfekcjonowanie komponentów technicznych.
Podajnik dedykowany czy elastyczny?
Klasyczny podajnik wibracyjny jest zazwyczaj projektowany pod konkretną część albo wąską grupę bardzo podobnych produktów. Może zapewniać wysoką powtarzalność, ale zmiana geometrii komponentu często wymaga przebudowy lub wymiany oprzyrządowania.
Podajnik elastyczny jest przeznaczony do obsługi większej liczby produktów w jednym systemie. Zamiast prowadzić część przez sztywny tor dopasowany do jednego kształtu, wykorzystuje kontrolowany ruch powierzchni roboczej, czujniki i odpowiednio zapisane programy.
Takie rozwiązanie warto rozważyć, gdy:
serie produkcyjne są coraz krótsze,
liczba obsługiwanych indeksów rośnie,
produkty regularnie się zmieniają,
długie przezbrojenia ograniczają wykorzystanie linii,
potrzebna jest możliwość późniejszego dodania kolejnych części,
jeden system ma współpracować z pakowarką albo robotem.
Elastyczność nie oznacza jednak, że jedno urządzenie obsłuży każdy produkt bez testów. Zakres zastosowania zależy od wymiarów, masy, geometrii i zachowania części na powierzchni podającej.
Jak działa elastyczny podajnik części?
Proces rozpoczyna się od umieszczenia produktów w magazynku lub zbiorniku. Elementy są następnie dozowane na powierzchnię roboczą podajnika.
Kontrolowane drgania rozdzielają części i przemieszczają je w kierunku odbioru. W zależności od konfiguracji urządzenie może:
rozdzielać elementy znajdujące się w skupisku,
podawać określoną liczbę sztuk,
wykrywać obecność produktu,
kontrolować rytm podawania,
współpracować z systemem wizyjnym,
przekazywać części do robota,
zasilać maszynę pakującą.
Sposób działania jest dobierany do dalszego etapu procesu. Inaczej przygotowuje się części, które mają spaść bezpośrednio do worka, a inaczej elementy wymagające podniesienia przez robota w określonej pozycji.
Rola systemu wizyjnego
System wizyjny może rozszerzyć podawanie o rozpoznawanie położenia i kontrolę produktów. Kamera rejestruje obraz części, a oprogramowanie porównuje go z przygotowanym wzorcem.
W zależności od aplikacji system może wykrywać:
orientację elementu,
niewłaściwy indeks,
brak fragmentu produktu,
elementy połączone ze sobą,
części leżące jedna na drugiej,
wybrane uszkodzenia widoczne na obrazie,
brak wymaganej cechy geometrycznej.
System wizyjny nie powinien być jednak przedstawiany jako uniwersalna kontrola jakości. Jego skuteczność zależy od tego, czy dana wada jest widoczna, jak wygląda oświetlenie, jaki kontrast zapewnia powierzchnia oraz jak powtarzalnie część znajduje się w polu kamery.
Przed wdrożeniem trzeba jasno określić, co system ma sprawdzać i jakie odchylenie powinno powodować odrzucenie produktu.
Automatyczne liczenie i tworzenie zestawów
W wielu procesach podawanie części jest bezpośrednio połączone z ich liczeniem. Dotyczy to na przykład opakowań zawierających:
określoną liczbę śrub,
komplet podkładek i nakrętek,
zestaw uszczelek,
akcesoria montażowe,
elementy serwisowe,
kilka różnych komponentów pakowanych razem.
Najprostsza konfiguracja podaje ustaloną liczbę identycznych części do opakowania. Bardziej rozbudowana linia może korzystać z kilku podajników, z których każdy odpowiada za inny element zestawu.
W takim procesie trzeba zaplanować:
kolejność podawania komponentów,
kontrolę liczby sztuk,
reakcję na brak produktu,
sposób odrzucenia niekompletnego zestawu,
powiązanie zawartości z nadrukiem,
przekazanie gotowego kompletu do pakowania.
Automatyczne liczenie nie powinno być oceniane wyłącznie na podstawie maksymalnej liczby części na minutę. Znaczenie mają także dokładność, zmienność produktów, czas uzupełniania magazynka i sposób obsługi błędów.
Integracja podajnika z maszyną pakującą
Elastyczny podajnik można połączyć z systemem pakującym w gotowe worki pre-open. W takim układzie kolejne części są rozdzielane, liczone i kierowane do przygotowanego opakowania.
Po otrzymaniu właściwej liczby produktów maszyna może wykonać zgrzew oraz przygotować kolejny worek. W zależności od konfiguracji proces można rozszerzyć o nadruk:
indeksu produktu,
liczby sztuk,
numeru partii,
kodu kreskowego,
numeru zamówienia,
instrukcji identyfikacyjnej.
Maszyny Autobag® wykorzystują gotowe worki pre-open na rolce. Połączenie ich z podajnikiem umożliwia zbudowanie stanowiska obejmującego podawanie, liczenie, pakowanie, zgrzewanie i oznaczanie.
Zakres automatyzacji należy dopasować do produktu. W jednym zakładzie podajnik może samodzielnie napełniać worki. W innym operator nadal kontroluje zawartość albo dokłada element, którego nie można stabilnie podawać automatycznie.
DG FlexFeeder jako elastyczny system podawania
DG FlexFeeder firmy Detab Ecomat jest rozwiązaniem przeznaczonym do rozdzielania i podawania części oraz produktów o zróżnicowanej geometrii. W zależności od modelu i konfiguracji może pracować samodzielnie albo jako element większego systemu.
Urządzenie można wykorzystać między innymi do:
podawania drobnych części,
rozdzielania produktów znajdujących się w skupisku,
liczenia komponentów,
współpracy z kontrolą wizyjną,
zasilania stanowiska pakującego,
integracji z robotem lub systemem pick-and-place,
tworzenia linii obsługującej różne indeksy.
Dostępne są różne modele DG FlexFeeder przeznaczone do odmiennych zakresów produktów. Wybór powinien wynikać z testów rzeczywistych części, wymaganej wydajności, sposobu odbioru produktu oraz planowanej integracji.
Co trzeba sprawdzić przed wyborem podajnika?
Do wstępnej analizy potrzebne są:
zdjęcia i rysunki części,
długość, szerokość i wysokość,
masa pojedynczego elementu,
materiał i rodzaj powierzchni,
informacja o ostrych krawędziach,
wymagany kierunek podania,
liczba sztuk w opakowaniu,
oczekiwana wydajność,
liczba różnych indeksów,
sposób dalszego pakowania.
Zdjęcie produktu albo model 3D może pomóc w przygotowaniu projektu, ale nie zastępuje testu. W praktyce duże znaczenie ma tarcie, podatność na sklejanie, sposób układania się części i ich zachowanie przy wibracji.
Do prób warto przekazać nie tylko produkt typowy, ale również wariant:
najmniejszy,
największy,
najlżejszy,
najcięższy,
najbardziej podatny na splątanie,
najbardziej wrażliwy na uszkodzenie.
Jak powinien wyglądać test podawania?
Test powinien odwzorowywać rzeczywisty proces, a nie tylko pokazywać, że pojedyncza część przesuwa się po urządzeniu.
Podczas próby należy sprawdzić:
sposób zasypywania magazynka,
rozdzielanie części,
stabilność podawania w dłuższej serii,
zachowanie elementów połączonych lub nałożonych na siebie,
dokładność liczenia,
sposób odbioru produktu,
czas zmiany indeksu,
reakcję na brak albo zacięcie części,
ryzyko zarysowania produktu,
współpracę z pakowarką lub robotem.
Jeżeli system ma przygotowywać zestawy, test należy przeprowadzić dla pełnej konfiguracji komponentów, a nie dla każdego elementu osobno.
Kiedy operator nadal jest potrzebny?
Automatyczne podawanie nie zawsze oznacza całkowicie bezobsługowy proces. Operator może nadal:
uzupełniać magazynki,
kontrolować produkty nietypowe,
dodawać instrukcje albo większe elementy,
wymieniać rolki worków,
obsługiwać zmiany indeksu,
reagować na odrzuty,
kontrolować gotowe opakowania.
Celem wdrożenia nie musi być usunięcie operatora. Często ważniejsze jest ograniczenie najbardziej monotonnych czynności, ustabilizowanie rytmu pracy i umożliwienie jednej osobie obsługi większej części procesu.
Kiedy elastyczny podajnik może nie być najlepszym rozwiązaniem?
Wdrożenie może być nieuzasadnione, jeżeli:
wolumen jest bardzo niski i nieregularny,
produkty wymagają indywidualnego ułożenia,
części są silnie splątane i trudno je rozdzielić,
komponenty zmieniają się przy każdym zleceniu,
uszkodzenie powierzchni produktu jest niedopuszczalne,
ręczne podawanie nie stanowi rzeczywistego ograniczenia procesu.
W takich przypadkach lepsze może być stanowisko półautomatyczne, prostsza liczarka albo usprawnienie organizacji pracy. Właściwy poziom automatyzacji powinien wynikać z realnego problemu, a nie z samej możliwości technicznej zastosowania maszyny.
Testy DG FlexFeeder z FIGE
FIGE dobiera i integruje systemy podawania, liczenia oraz pakowania części. Projekt może obejmować DG FlexFeeder, maszynę Autobag®, worki pre-open, nadruk danych oraz dodatkowe elementy stanowiska.
Najlepszym początkiem jest przesłanie próbek produktów wraz z informacją o liczbie sztuk, wolumenie, liczbie indeksów i oczekiwanym sposobie pakowania. Na tej podstawie można przygotować test i sprawdzić, czy części dają się stabilnie rozdzielać, liczyć oraz przekazywać do kolejnego etapu.
Nie każda część wymaga takiego samego rozwiązania. Próba na rzeczywistych produktach pozwala dobrać poziom automatyzacji bez opierania projektu wyłącznie na deklarowanej wydajności urządzenia.
Najczęściej zadawane pytania
Jak automatycznie podawać części o różnych kształtach?
Można zastosować elastyczny podajnik wykorzystujący kontrolowane drgania, zapisane programy i opcjonalny system wizyjny. Konkretne rozwiązanie należy potwierdzić podczas testu na rzeczywistych częściach.
Czy jeden podajnik może obsługiwać różne produkty?
Tak, jeżeli ich wymiary, masa i zachowanie mieszczą się w zakresie urządzenia. Dla kolejnych indeksów przygotowuje się odpowiednie ustawienia lub programy. Nie każdy produkt będzie jednak możliwy do obsługi przez tę samą konfigurację.
Czy system może liczyć części przed zapakowaniem?
Tak. Podawanie można połączyć z liczeniem określonej liczby elementów, a następnie przekazaniem ich do worka lub innego opakowania.
Czy podajnik może wykrywać niewłaściwe produkty?
Po zastosowaniu odpowiedniego systemu wizyjnego możliwe jest rozpoznawanie określonych niezgodności, położenia lub cech produktu. Zakres kontroli zależy od aplikacji i jakości obrazu.
Czy DG FlexFeeder można połączyć z maszyną Autobag®?
Tak. Podajnik może zasilać system pakowania w gotowe worki, tworząc stanowisko do podawania, liczenia, pakowania, zgrzewania i oznaczania produktów.
Czy przed zakupem można przetestować własne części?
Tak. Test z rzeczywistymi komponentami jest podstawą oceny stabilności podawania, wydajności, ryzyka uszkodzeń i możliwości integracji z dalszym procesem.