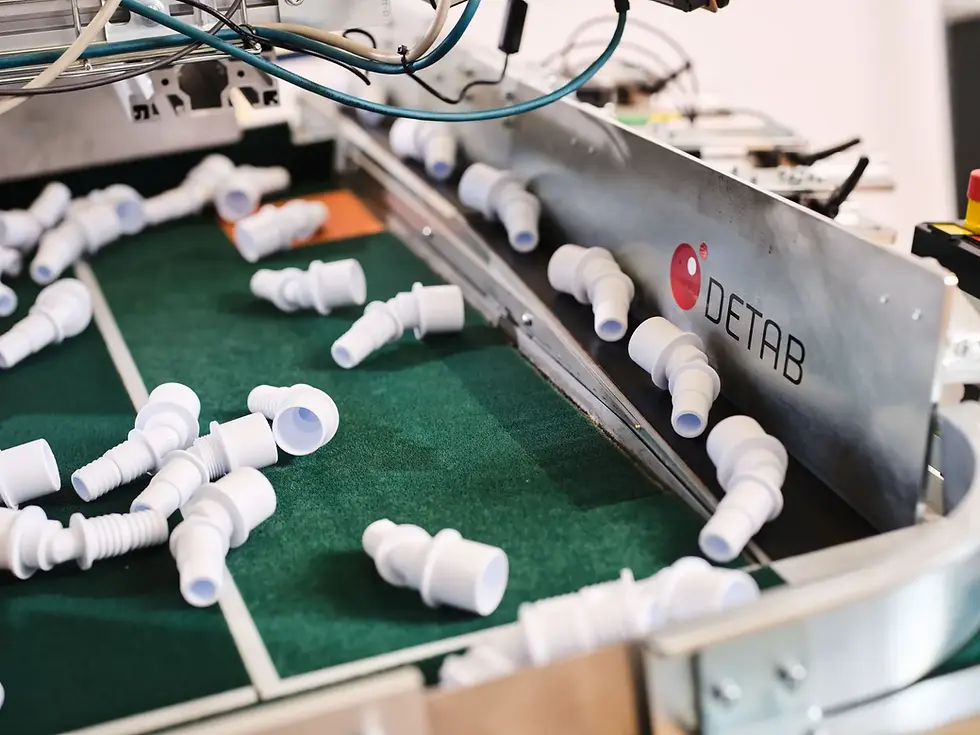
DG FlexFeeder i Autobag® – automatyczne liczenie i pakowanie części

Automatyczne podawanie części rozwiązuje tylko jeden fragment procesu. Produkt nadal trzeba policzyć, umieścić w odpowiednim opakowaniu, oznaczyć i prawidłowo zamknąć. Połączenie elastycznego podajnika DG FlexFeeder z maszyną Autobag® pozwala zbudować stanowisko, które realizuje te operacje w jednym kontrolowanym cyklu.
Takie rozwiązanie może znaleźć zastosowanie przy pakowaniu elementów złącznych, komponentów technicznych, części zamiennych, akcesoriów, tworzyw sztucznych i zestawów montażowych. Największe uzasadnienie ma tam, gdzie produkty są powtarzalne, lecz ich ręczne pobieranie, liczenie i wkładanie do worków zajmuje dużo czasu albo prowadzi do pomyłek.
Nie każda aplikacja wymaga jednak pełnej automatyzacji. W niektórych procesach DG FlexFeeder odpowiada za podawanie i liczenie części, a operator kontroluje zestaw przed zamknięciem opakowania. W innych cały cykl – od zasypania komponentów do otrzymania zgrzanego i oznaczonego worka – może przebiegać automatycznie. Właściwy zakres zależy od produktu, liczby wariantów, oczekiwanej wydajności oraz wymaganego poziomu kontroli.
Jak działa połączenie DG FlexFeeder z maszyną Autobag®?
Typowy proces zaczyna się od umieszczenia części w magazynie zasypowym podajnika. Produkty są następnie stopniowo przekazywane do DG FlexFeedera, który rozdziela je i przygotowuje do pobrania lub zsypania.
W zależności od konfiguracji system może wykorzystywać kamerę do rozpoznawania położenia części, kontroli jej obecności albo odrzucania elementów, które nie odpowiadają przyjętym kryteriom. Po zliczeniu odpowiedniej liczby produktów następuje przekazanie ich do worka przygotowanego przez maszynę Autobag®.
Pełny cykl może wyglądać następująco:
części trafiają z magazynu zasypowego do podajnika,
DG FlexFeeder rozdziela produkty,
system liczy lub rozpoznaje kolejne elementy,
określona liczba części trafia do otwartego worka,
na worku drukowane są wymagane dane,
maszyna Autobag® wykonuje zgrzew,
gotowe opakowanie trafia do pojemnika lub na przenośnik.
Każdy etap powinien przekazywać informację o wykonaniu zadania do kolejnej części systemu. Worek nie powinien zostać zamknięty, jeśli licznik nie potwierdzi odpowiedniej liczby elementów. Podajnik nie powinien rozpocząć kolejnego cyklu, jeżeli maszyna pakująca nie przygotowała opakowania.
To właśnie komunikacja pomiędzy urządzeniami odróżnia zintegrowane stanowisko od kilku maszyn ustawionych obok siebie.
Jakie części można podawać i pakować automatycznie?
DG FlexFeeder jest przeznaczony przede wszystkim do podawania małych i średnich części, które można rozdzielić oraz stabilnie zidentyfikować. Mogą to być między innymi:
śruby, nakrętki, podkładki i elementy złączne,
komponenty z tworzyw sztucznych,
uszczelki i niewielkie elementy gumowe,
złączki, tuleje i drobne części metalowe,
elementy elektryczne i montażowe,
akcesoria dołączane do większego produktu,
części serwisowe pakowane pojedynczo lub w zestawach.
Sama wielkość produktu nie przesądza o możliwości automatyzacji. Znaczenie mają również jego geometria, masa, podatność na splątanie, wzajemne przywieranie oraz sposób zachowania na powierzchni podajnika.
Przykładowo, dwa produkty o podobnych wymiarach mogą wymagać zupełnie innych ustawień. Sztywna część z tworzywa może łatwo się rozdzielać, podczas gdy miękka uszczelka może przywierać do innych elementów. Długie komponenty mogą się krzyżować, a bardzo lekkie części reagować na drgania i ładunki elektrostatyczne.
Dlatego możliwość podawania należy potwierdzić na rzeczywistych próbkach, a nie wyłącznie na podstawie rysunku technicznego.
Automatyczne liczenie części do worka
W wielu zastosowaniach najważniejszym zadaniem systemu nie jest orientowanie produktu, lecz odmierzenie właściwej liczby sztuk. Dotyczy to zwłaszcza zestawów montażowych, części serwisowych i elementów złącznych.
DG FlexFeeder może podawać kolejne części do punktu zliczania. Po osiągnięciu wartości zapisanej w recepturze partia zostaje przekazana do worka, a system rozpoczyna przygotowanie następnego zestawu.
Sam licznik nie zawsze powinien być jedynym zabezpieczeniem. W zależności od wartości produktu i konsekwencji pomyłki stanowisko można uzupełnić o:
kontrolę wizyjną,
wagę kontrolną,
potwierdzenie kolejnych etapów receptury,
czujnik przejścia produktu,
odrzut opakowania niespełniającego kryteriów,
końcową kontrolę operatora.
Zakres kontroli powinien odpowiadać ryzyku procesu. Inaczej projektuje się stanowisko do pakowania tanich elementów technicznych, a inaczej system przygotowujący zestawy, w których brak jednej części zatrzymuje późniejszy montaż.
Więcej informacji o organizacji takiego procesu znajduje się we wpisie dotyczącym automatycznego liczenia i pakowania części.
Worki pre-open w zautomatyzowanym stanowisku
Maszyny Autobag® wykorzystują worki pre-open na rolce. Kolejne opakowanie jest automatycznie podawane i otwierane, dzięki czemu część może zostać wsypana lub włożona bez ręcznego rozdzielania ścianek worka.
W zintegrowanej linii moment podania produktów musi być zsynchronizowany z pozycją opakowania. Worek powinien być całkowicie otwarty, zanim zostaną do niego przekazane części. Jednocześnie produkt nie może znajdować się w strefie zgrzewu.
Dobór worka obejmuje między innymi:
szerokość i długość,
grubość oraz rodzaj folii,
odporność na przebicie,
konstrukcję rolki i perforacji,
miejsce przeznaczone na nadruk,
zapas potrzebny do wykonania zgrzewu,
zachowanie opakowania po napełnieniu.
Zbyt wąski worek może blokować swobodny spadek części. Zbyt długi zwiększa zużycie materiału i może pogarszać wygląd gotowego opakowania. Przy elementach ciężkich lub ostrych trzeba dodatkowo sprawdzić wytrzymałość folii i zgrzewu.
Maszynę, podajnik i worek należy więc traktować jako jeden system.
Druk danych zmiennych podczas pakowania
Zamknięte opakowanie może wymagać numeru części, liczby sztuk, numeru partii, kodu kreskowego, danych zamówienia lub informacji dla odbiorcy. W systemach Autobag® dane mogą być nanoszone na odpowiednio przygotowany worek w ramach tego samego procesu.
Ogranicza to konieczność drukowania etykiet na osobnym stanowisku i ręcznego dopasowywania ich do zestawu. Warunkiem jest jednak prawidłowe połączenie receptury produktu, liczby podawanych elementów oraz danych przekazywanych do drukarki.
Przed wdrożeniem należy ustalić:
skąd pochodzą dane,
co uruchamia druk,
w którym miejscu ma znaleźć się oznaczenie,
jaki kod będzie odczytywany,
jak długo nadruk ma pozostać czytelny,
co dzieje się po błędzie drukowania,
czy system ma potwierdzać zgodność nadruku z produktem.
Próbę należy wykonać na docelowym worku i z wykorzystaniem rzeczywistego projektu oznaczenia. Kod kreskowy powinien zostać sprawdzony po napełnieniu i zgrzaniu opakowania, ponieważ ułożenie produktu może wpływać na płaskość pola nadruku.
Jedna część czy zestaw z wielu komponentów?
Najprostsza konfiguracja obsługuje jeden rodzaj produktu. DG FlexFeeder odmierza zadaną liczbę części, a maszyna Autobag® pakuje je do worka.
Bardziej rozbudowane stanowisko może przygotowywać zestawy składające się z kilku różnych komponentów. Każda grupa części może mieć własny podajnik albo być dodawana na osobnym etapie. System sterowania pilnuje wówczas kolejności i liczby elementów przypisanych do receptury.
Przykładowy zestaw może obejmować:
cztery śruby,
cztery podkładki,
dwie nakrętki,
jeden element z tworzywa,
instrukcję wkładaną ręcznie.
Po potwierdzeniu wszystkich pozycji opakowanie zostaje zgrzane i oznaczone. Jeśli jednego elementu brakuje, system powinien zatrzymać cykl albo skierować opakowanie do kontroli.
Taka konfiguracja wymaga szczególnie dokładnego zaplanowania obsługi wyjątków. Trzeba ustalić, co nastąpi po zakleszczeniu produktu, opróżnieniu jednego magazynu, braku potwierdzenia czujnika lub przerwaniu cyklu.
Półautomatyczne czy całkowicie automatyczne stanowisko?
Połączenie DG FlexFeedera z Autobag® nie musi od razu oznaczać całkowitego wyeliminowania pracy operatora.
W wariancie półautomatycznym podajnik odmierza komponenty, a pracownik kontroluje ich kompletność, dokłada element nietypowy albo zatwierdza zamknięcie worka. Takie rozwiązanie zachowuje elastyczność przy większej liczbie wariantów i produktach wymagających wizualnej oceny.
W wariancie automatycznym kolejne operacje są wykonywane bez ręcznego wkładania produktu. Ma to uzasadnienie, gdy:
części można stabilnie rozdzielać i podawać,
receptury są powtarzalne,
wolumen zapewnia odpowiednie wykorzystanie stanowiska,
wymagane dane są dostępne w systemie,
odbiór gotowych opakowań nie ogranicza wydajności,
ustalono sposób obsługi błędów i produktów odrzuconych.
Nie warto automatyzować procesu tylko dlatego, że technicznie jest to możliwe. Czasami pozostawienie jednego etapu operatorowi upraszcza układ, zmniejsza koszt wdrożenia i ułatwia obsługę dużej liczby wariantów.
Receptury i przezbrojenie pomiędzy produktami
Jedną z zalet elastycznego podajnika jest możliwość obsługi różnych części bez budowania osobnej misy dla każdego produktu. Zmiana asortymentu nadal wymaga jednak przygotowania i zatwierdzenia odpowiedniej receptury.
Receptura może obejmować ustawienia podajnika, parametry rozpoznawania obrazu, wymaganą liczbę części, format worka, dane do nadruku oraz parametry zgrzewu.
Przy ocenie przezbrojenia warto zmierzyć nie tylko czas zmiany ustawień. Trzeba też uwzględnić:
opróżnienie pozostałych części,
czyszczenie powierzchni roboczej,
założenie właściwej rolki worków,
wybór szablonu nadruku,
próbny cykl,
zatwierdzenie pierwszego prawidłowego opakowania.
Dopiero suma tych czynności pokazuje, czy rozwiązanie będzie korzystne przy częstych zmianach produkcji.
Co należy sprawdzić podczas testów?
Test kompletnego stanowiska powinien obejmować najbardziej reprezentatywne i najbardziej problematyczne produkty. Warto dostarczyć najmniejszy i największy element, część najcięższą, produkt podatny na splątanie oraz wszystkie komponenty typowego zestawu.
Podczas prób należy sprawdzić:
stabilność podawania części,
skuteczność rozdzielania produktów,
poprawność liczenia,
sposób przejścia elementów do worka,
dopasowanie formatu opakowania,
położenie i czytelność nadruku,
jakość zgrzewu,
czas zmiany produktu i worka,
reakcję systemu na brak części lub błąd,
rzeczywistą liczbę prawidłowo zapakowanych zestawów.
Ostatni parametr jest ważniejszy od katalogowej liczby cykli. Wydajność całej linii wyznacza jej najwolniejszy element: podawanie, kontrola, napełnianie, druk, zgrzew albo odbiór gotowych opakowań.
Jak przygotować się do rozmowy o automatyzacji?
Do wstępnej oceny potrzebne są próbki produktów, ich wymiary i masa, oczekiwany skład opakowania, dzienny lub zmianowy wolumen oraz przykładowy projekt nadruku. Warto też opisać obecny sposób pakowania i wskazać etap, który powoduje najwięcej problemów.
FIGE może przeprowadzić testy podawania i pakowania na rzeczywistych częściach oraz przygotować konfigurację obejmującą DG FlexFeeder, maszynę Autobag®, worki pre-open, druk i elementy dodatkowej kontroli.
Celem testu nie jest jedynie pokazanie, że urządzenia działają. Ma on potwierdzić, że cały proces – od zasypania części po gotowe, oznaczone opakowanie – będzie powtarzalny dla konkretnego produktu i rzeczywistego wolumenu.