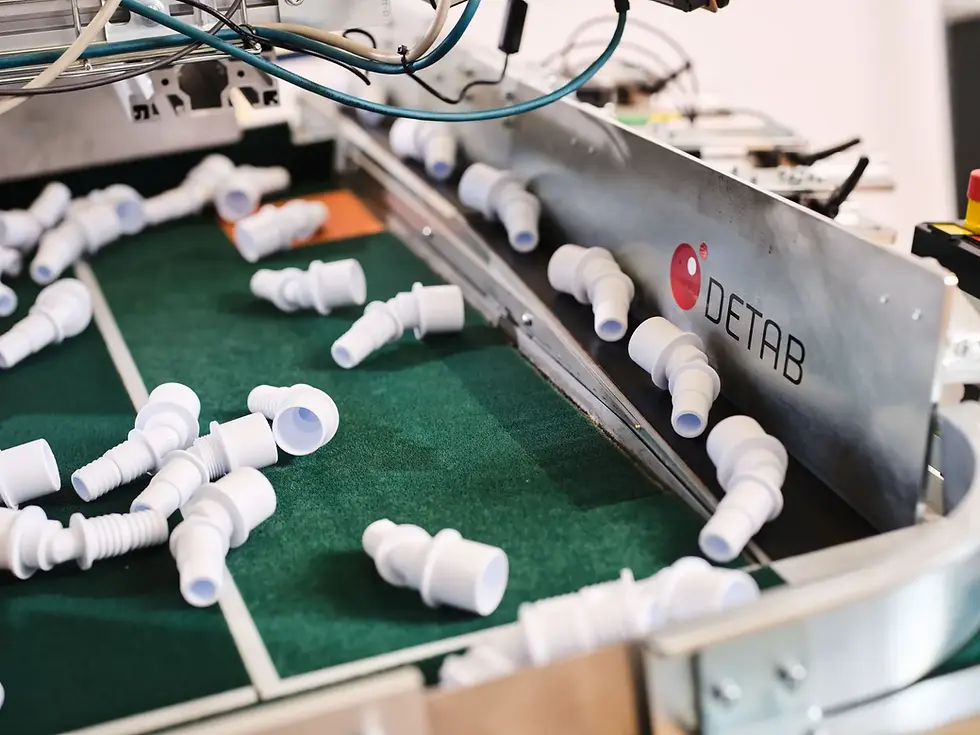
Automatyczne liczenie i pakowanie zestawów części

Automatyczne liczenie i pakowanie części pozwala przygotowywać powtarzalne zestawy śrub, nakrętek, uszczelek, akcesoriów oraz innych komponentów technicznych. System może podawać określoną liczbę elementów, kontrolować realizację receptury, napełniać worek, wykonywać zgrzew i drukować dane identyfikacyjne.
Najważniejszym zadaniem takiej linii nie jest jednak samo przyspieszenie pakowania. W wielu procesach większe znaczenie ma pewność, że opakowanie zawiera właściwe części we właściwej liczbie. Dlatego projekt powinien obejmować nie tylko podajniki, ale również sposób kontroli kompletności, obsługę błędów i identyfikację gotowego zestawu.
Na czym polega automatyczne pakowanie zestawów?
Zestaw może składać się z jednego rodzaju produktu pakowanego w określonej liczbie albo z kilku różnych komponentów. Przykładem może być:
10 śrub i 10 nakrętek,
komplet uszczelek,
akcesoria do montażu mebla,
zestaw naprawczy,
części serwisowe,
elementy instalacyjne,
komponenty dodawane do urządzenia,
zestaw przygotowany pod konkretne zamówienie.
W prostym procesie jeden podajnik odlicza właściwą liczbę identycznych części i przekazuje je do opakowania. Przy bardziej złożonym zestawie stosuje się kilka modułów podających albo kolejne stacje, z których każda odpowiada za inny produkt.
Sterowanie kontroluje przebieg receptury i zezwala na zamknięcie opakowania dopiero po wykonaniu zaplanowanych operacji.
Z jakich elementów może składać się linia?
Automatyczne stanowisko do liczenia i pakowania zestawów może obejmować:
magazynki lub zbiorniki komponentów,
podajniki części,
czujniki albo system wizyjny,
moduły liczące,
rynny lub przenośniki odbiorcze,
maszynę pakującą,
drukarkę danych zmiennych,
wagę kontrolną,
system odrzutu niezgodnych paczek,
sterowanie recepturami.
Nie każda aplikacja potrzebuje wszystkich tych elementów. Zakres automatyzacji powinien wynikać ze składu zestawu, wartości produktów, wymaganego poziomu kontroli oraz dziennego wolumenu.
Jak przebiega automatyczne tworzenie zestawu?
Przykładowy cykl może wyglądać następująco:
system wybiera recepturę dla danego zestawu,
maszyna przygotowuje otwarty worek,
pierwszy podajnik odlicza określoną liczbę komponentów,
kolejne podajniki dodają pozostałe części,
system potwierdza wykonanie każdej operacji,
opcjonalna kontrola sprawdza kompletność,
worek jest zamykany,
drukowane są dane zestawu,
gotowa paczka trafia do odbioru,
niezgodne opakowanie zostaje odseparowane.
W praktyce część operacji może pozostać po stronie operatora. Maszyna może automatycznie liczyć drobne elementy, podczas gdy pracownik dodaje instrukcję, większy komponent albo produkt trudny do automatycznego podawania.
Takie stanowisko hybrydowe bywa bardziej racjonalne niż próba automatyzacji każdego elementu zestawu.
Jakie części można liczyć automatycznie?
Najłatwiejsze do liczenia są produkty, które można stabilnie rozdzielać i przepuszczać pojedynczo przez punkt kontroli. Mogą to być między innymi:
śruby,
nakrętki,
podkładki,
kołki,
tuleje,
uszczelki,
pierścienie,
sprężyny,
elementy z tworzywa,
niewielkie komponenty metalowe.
Trudniejsze są części:
splątujące się,
silnie przylegające do siebie,
bardzo lekkie,
zaolejone,
przezroczyste,
podatne na ładunki elektrostatyczne,
łatwe do zarysowania,
mające nieregularne lub zmienne kształty.
W takich przypadkach trzeba dobrać odpowiedni sposób rozdzielania, detekcji i transportowania produktu. Czasami skuteczniejszy będzie system wizyjny, innym razem czujnik optyczny, kontrola masy albo połączenie kilku metod.
Liczenie sztuk czy kontrola masy?
Liczba elementów może być sprawdzana bezpośrednio albo pośrednio na podstawie masy.
Bezpośrednie liczenie części
Każdy element przechodzi przez punkt kontrolny i jest rejestrowany przez czujnik albo kamerę. Metoda jest przydatna, gdy potrzebna jest konkretna liczba sztuk i produkty można stabilnie rozdzielać.
Jej zaletą jest bezpośrednia informacja o liczbie przechodzących elementów. Problem może pojawić się, gdy części przechodzą obok siebie, nakładają się lub są trudne do wykrycia.
Dozowanie i kontrola masy
Waga sprawdza masę całego zestawu. Może wykryć brak albo nadmiar części, jeżeli różnica między wariantem poprawnym i błędnym jest wystarczająca w stosunku do tolerancji masy produktów oraz opakowania.
Kontrola masy nie zawsze wskaże, którego elementu brakuje. Dwa różne błędy mogą również dać podobny wynik wagowy, na przykład brak jednej części i nadmiar innej.
Dlatego przy bardziej złożonych zestawach warto kontrolować wykonanie poszczególnych kroków, a wagę wykorzystywać jako dodatkowe zabezpieczenie końcowe.
Dlaczego samo liczenie nie gwarantuje kompletności?
Licznik może potwierdzić, że przez czujnik przeszła właściwa liczba elementów. Nie zawsze oznacza to jednak, że wszystkie trafiły do właściwego opakowania.
Potencjalne problemy to:
część pozostająca w rynnie,
produkt odbijający się od krawędzi worka,
dwa elementy przechodzące jako jeden,
podwójne naliczenie tej samej części,
niewłaściwy produkt w podajniku,
zmiana worka w trakcie cyklu,
ręczne wyjęcie produktu przez operatora,
zamknięcie niepełnego zestawu po zatrzymaniu linii.
Dlatego projekt powinien obejmować logiczne powiązanie liczenia, obecności worka i zakończenia cyklu. W zależności od ryzyka stosuje się dodatkowe czujniki, kontrolę obrazu, wagę albo procedurę odrzutu.
Jak tworzyć zestawy z kilku różnych komponentów?
Przy zestawie wieloelementowym każdy rodzaj części powinien mieć przypisaną pozycję w recepturze. System musi wiedzieć:
który podajnik ma zostać uruchomiony,
ile sztuk powinien podać,
czy operacja została zakończona,
co zrobić w przypadku braku produktu,
czy można przejść do kolejnego kroku,
kiedy opakowanie może zostać zamknięte.
Najprostszy układ wykorzystuje kilka podajników ustawionych nad jednym punktem napełniania. Inny wariant przekazuje opakowanie pomiędzy kolejnymi stacjami.
Przy dużej liczbie różnych zestawów ważne jest zarządzanie recepturami. Operator powinien wybierać właściwy wariant na podstawie zlecenia, kodu produktu albo danych z systemu, a nie wpisywać każdorazowo liczbę poszczególnych części z pamięci.
Elastyczny podajnik przy wielu indeksach
Jeżeli jeden element występuje w wielu wariantach, zastosowanie osobnego podajnika dedykowanego dla każdego indeksu może wymagać dużo miejsca i oprzyrządowania.
Elastyczny podajnik może obsługiwać różne produkty w zakresie określonym przez konstrukcję urządzenia. Zmiana indeksu polega wtedy przede wszystkim na wyborze przygotowanego programu i ustawień.
DG FlexFeeder może być wykorzystywany do:
rozdzielania części,
kontrolowanego podawania,
liczenia elementów,
współpracy z systemem wizyjnym,
zasilania pakowarki,
tworzenia prostych i bardziej rozbudowanych zestawów.
Możliwość obsługi każdego kolejnego produktu trzeba potwierdzić podczas testu. Znaczenie mają geometria, masa, właściwości powierzchni i skłonność części do łączenia się.
Więcej o samym procesie opisaliśmy we wpisie jak automatycznie podawać części o różnych kształtach.
Pakowanie zestawów w worki pre-open
Po odliczeniu komponenty mogą trafiać bezpośrednio do worka pre-open. Opakowanie jest dostarczane na rolce i przygotowane do napełnienia przez urządzenie.
Maszyna Autobag® może:
podać kolejny worek,
utrzymać go w pozycji otwartej,
przyjąć odliczone produkty,
wykonać zgrzew,
przygotować kolejne opakowanie,
drukować dane zmienne.
Takie połączenie ogranicza przenoszenie części pomiędzy oddzielnym stanowiskiem liczenia i pakowania. Zmniejsza również ryzyko, że odliczony komplet trafi do niewłaściwego worka.
Worki pre-open trzeba dobrać do objętości całego zestawu, a nie tylko największego elementu. Należy uwzględnić sposób spadania produktów, możliwość zablokowania się w otwarciu oraz miejsce potrzebne na wykonanie zgrzewu.
Nadruk danych na opakowaniu
Gotowy zestaw powinien zostać jednoznacznie oznaczony. Na worku albo etykiecie mogą znaleźć się:
nazwa i indeks zestawu,
lista zawartości,
liczba poszczególnych części,
numer partii,
numer zlecenia,
kod kreskowy,
data przygotowania,
dane odbiorcy.
W procesie zintegrowanym nadruk może zostać powiązany z wybraną recepturą. Ogranicza to ryzyko zastosowania etykiety przeznaczonej dla innego kompletu.
Trzeba jednak przygotować obsługę błędów. Worek nie powinien zostać przekazany jako prawidłowy, jeżeli wydruk jest nieczytelny, brakuje danych albo cykl kompletowania nie został zakończony.
Kontrola wizyjna zestawów
System wizyjny do kontroli części może wspierać proces przed pakowaniem albo po ułożeniu produktów.
Kamera może sprawdzać między innymi:
obecność określonego elementu,
właściwy indeks,
kolor komponentu,
widoczne cechy geometryczne,
prawidłową orientację,
części nałożone na siebie.
Kontrola całego zestawu przez przezroczysty worek może być trudniejsza, ponieważ elementy zasłaniają się, przesuwają i odbijają światło. Dlatego korzystniejsze bywa potwierdzanie każdej operacji podczas dodawania komponentów, zanim worek zostanie zamknięty.
Zakres możliwej kontroli należy potwierdzić na rzeczywistym zestawie.
Jak obsługiwać braki i odrzuty?
Automatyczna linia musi mieć przygotowaną reakcję na sytuacje niestandardowe. Mogą to być:
brak części w magazynku,
zablokowanie produktu,
nieprawidłowe naliczenie,
niewłaściwa część,
brak worka,
przerwany cykl,
nieczytelny nadruk,
wynik kontroli masy poza tolerancją.
System może zatrzymać cykl, wezwać operatora albo automatycznie odrzucić opakowanie. Najważniejsze jest, aby niekompletny zestaw nie wrócił przypadkowo do normalnego strumienia produkcji.
Powinna istnieć osobna, jednoznacznie oznaczona strefa dla paczek wymagających sprawdzenia. Operator musi również wiedzieć, czy po usunięciu problemu należy kontynuować poprzedni cykl, rozpocząć go od początku czy opróżnić opakowanie.
Kiedy pozostawić część kompletowania operatorowi?
Nie każdy element opłaca się podawać automatycznie. Ręczne dodawanie może mieć sens, gdy produkt:
jest używany w bardzo małej liczbie zestawów,
ma duże lub zmienne wymiary,
wymaga oceny wizualnej,
jest delikatny,
trudno go stabilnie rozdzielać,
często się zmienia,
występuje w niewielkim wolumenie.
Można wtedy zautomatyzować podawanie najczęściej używanych drobnych części, a operatorowi pozostawić jeden lub dwa elementy specjalne.
Stanowisko półautomatyczne może osiągnąć lepszy rezultat ekonomiczny niż rozbudowana linia przygotowana do automatyzacji każdego wyjątku.
Jak obliczyć opłacalność?
W kalkulacji warto uwzględnić:
czas ręcznego liczenia,
liczbę operatorów,
liczbę zestawów na zmianę,
koszt braków i nadmiarowych części,
czas ponownego sprawdzania,
wartość komponentów,
liczbę wariantów zestawów,
czas przezbrojeń,
koszt materiałów opakowaniowych,
sezonowość produkcji.
Wysoki wolumen zwiększa znaczenie wydajności. Przy drogich albo krytycznych komponentach większą wartość może mieć natomiast ograniczenie błędów, nawet jeśli liczba zestawów nie jest bardzo duża.
Nie należy porównywać ręcznego procesu wyłącznie z maksymalną wydajnością katalogową urządzenia. Trzeba uwzględnić pełny cykl: zmianę receptury, uzupełnianie czę